Cómo calcular el rendimiento de la lámina laminada grabada con láser
Rendimiento del material y planificación del trabajo
Cómo calcular el rendimiento de la lámina laminada grabada con láser
El número de etiquetas terminadas producidas a partir de una hoja laminada grabada con láser no se puede calcular con precisión basándose únicamente en el área. El rendimiento real depende de las dimensiones de la hoja utilizable, la geometría de la pieza, los márgenes exteriores, el corte y el espaciado probados, la dirección del diseño, la orientación del acabado, los accesorios, las zonas de grabado y los márgenes de producción.
Respuesta directa:Comience con el área útil de la hoja medida, no solo con el tamaño del catálogo. Agregue el margen de límite requerido y el espaciado validado a cada parte, compare ambas orientaciones y luego deduzca las áreas que no se pueden usar. Finalmente, convierta la cantidad planificada en un resultado aceptable esperado teniendo en cuenta las piezas de preparación, las muestras de inspección y las pérdidas específicas del proyecto.
Tres números diferentes
No confunda la relación de área, la cantidad anidada y la producción aceptable
Relación de área teórica
El área utilizable de la hoja dividida por el área de una parte da un límite matemático superior. Ignora huecos, márgenes, formas irregulares y tiras sobrantes.
Cantidad anidada planificada
Este es el número que cabe en el diseño aprobado después de incluir la orientación, el espaciado, la geometría y las áreas no utilizables.
Producción aceptable
Esta es la cantidad que se espera que pase el grabado, el corte, la inspección dimensional y visual después de la configuración y los márgenes de calidad.
Lista de verificación de entrada
Ocho valores necesarios antes de calcular el rendimiento de la hoja
| Aporte | Que confirmar | Riesgo de planificación típico |
|---|---|---|
| Ancho y largo de hoja utilizable | Área de producción medida después del corte de bordes, zonas de daño y límites de la máquina. | El uso del tamaño nominal puede exagerar la producción si los bordes de las hojas o la bancada de la máquina no se pueden utilizar por completo. |
| Tamaño de pieza terminada | Ancho, alto, radio, agujeros, ranuras y tolerancia dimensional finales. | El tamaño de la obra de arte puede diferir del tamaño en blanco terminado requerido. |
| Margen del límite exterior | Espacio necesario para colocación de láminas, abrazaderas, pérdida de vacío, variación de bordes o cortes de prueba. | Es posible que un dibujo de margen cero no sea estable o repetible en la máquina real. |
| Espaciado entre partes | Distancia validada considerando corte, calor, soporte y remoción de piezas. | Es posible que el espaciado que funciona en una máquina o espesor no se transfiera a otra. |
| regla de orientación | Si las piezas pueden girar 90° o requieren una dirección fija. | Las superficies cepilladas, estampadas o direccionales pueden hacer que un diseño rotado con muchas cuentas sea inaceptable. |
| Geometría y aristas comunes. | Rectángulos, formas mixtas, agujeros internos y si se aprueban líneas de corte compartidas. | Los contornos complejos crean bolsillos inutilizables; Las líneas compartidas pueden cambiar la calidad de los bordes o la separación de piezas. |
| Secuencia del proceso | Grabar primero o cortar primero, orden de datos variables, registro y manejo de película protectora. | Las piezas pequeñas sueltas pueden desplazarse si no se planifica la secuencia. |
| Subsidio de producción | Cupones de instalación, muestras de inspección, muestras retenidas, rechazos y repuestos. | Pedir sólo la cantidad anidada exacta no deja protección por aprobación o pérdida inesperada. |
Cuadrícula rectangular simple
Comience con una fórmula transparente
Para partes rectangulares idénticas dispuestas en una dirección, se puede calcular una primera estimación de cuadrícula de la siguiente manera. Utilice una unidad consistente, normalmente milímetros.
columnas= suelo[(ancho útil − 2 × margen exterior + espaciado) ÷ (ancho parcial + espaciado)]
Filas= piso[(largo útil − 2 × margen exterior + espaciado) ÷ (largo parcial + espaciado)]
Cantidad de cuadrícula= columnas × filas
Filas= piso[(largo útil − 2 × margen exterior + espaciado) ÷ (largo parcial + espaciado)]
Cantidad de cuadrícula= columnas × filas
Repita el cálculo después de girar la pieza 90°. Si se permite la rotación, compare los dos resultados. Esta fórmula es una pantalla de planificación, no un reemplazo del anidamiento CAD ni de una prueba de máquina. Las formas mixtas, los contornos irregulares y los trazados de corte compartidos requieren software de diseño y revisión técnica.
Ejemplo resuelto
La misma pieza puede producir diferentes conteos después de la rotación
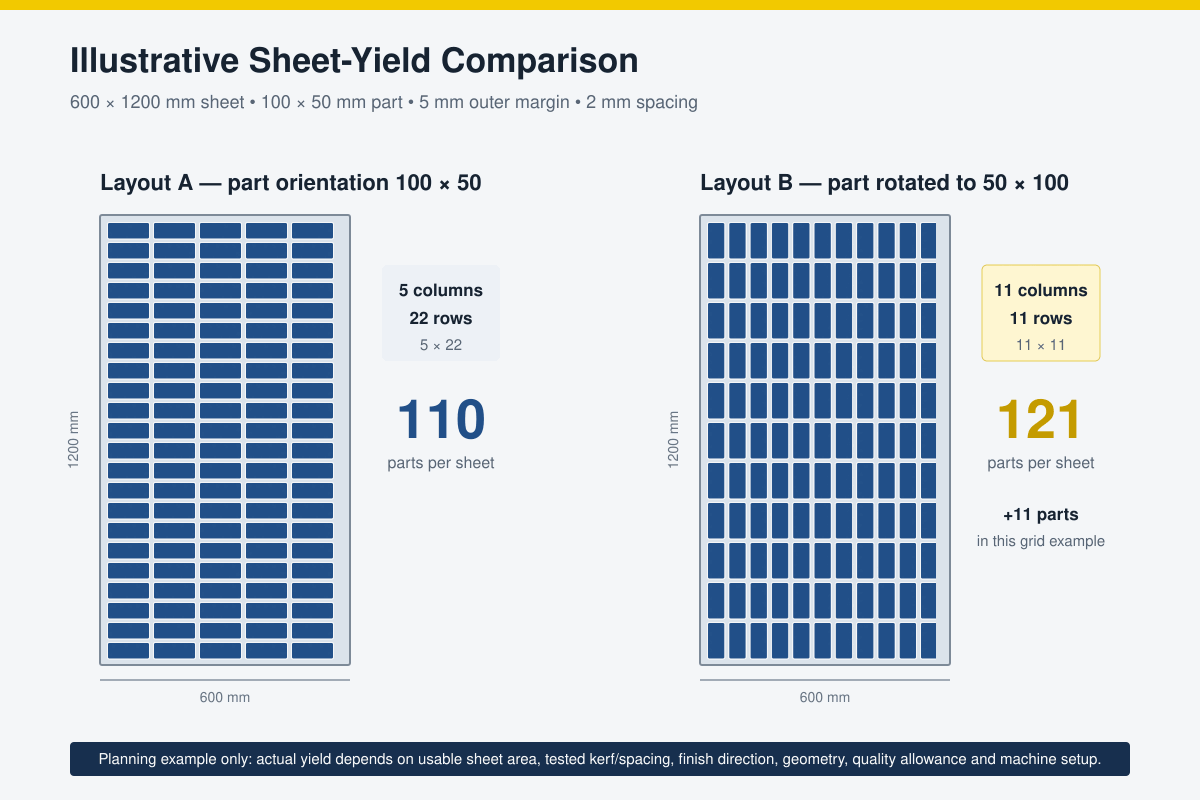
Supongamos una hoja utilizable de 600 × 1200 mm, una etiqueta terminada de 100 × 50 mm, un margen exterior de 5 mm y un espacio de 2 mm. Estos valores son sólo ilustrativos; no son las configuraciones de corte universales de LYSHIRE.
| Disposición | Cálculo de ancho | Cálculo de longitud | Cantidad de cuadrícula |
|---|---|---|---|
| Orientación 100 × 50 | piso[(600 − 10 + 2) ÷ 102] = 5 | piso[(1200 − 10 + 2) ÷ 52] = 22 | 5 × 22 = 110 |
| Orientación 50 × 100 | piso[(600 − 10 + 2) ÷ 52] = 11 | piso[(1200 − 10 + 2) ÷ 102] = 11 | 11 × 11 = 121 |
Superficies direccionales
Los acabados cepillados y estampados pueden anular el recuento más alto
El laminado de color sólido mate a menudo permite una mayor libertad de diseño, pero los acabados metálicos cepillados, de fibra de carbono, veteados de madera y otros acabados direccionales requieren una dirección visual controlada. Girar solo algunas piezas puede hacer que las etiquetas terminadas instaladas una al lado de la otra reflejen la luz o muestren el patrón de manera diferente.
Por lo tanto, el archivo de trabajo debe registrar una flecha de orientación o dirección de fibra. Si las etiquetas se instalarán como un solo juego, calcule el rendimiento utilizando la dirección común requerida incluso cuando un diseño rotado produzca más piezas matemáticamente.
Para opciones de acabado y construcción, revise laSistema de estructura LYSHIREy elgama de láminas de grabado láser.
Contar no es el único objetivo
Un diseño con más piezas no es mejor si crea una dirección de fibra inconsistente, pestañas de sujeción débiles, concentración de calor, piezas pequeñas inestables, clasificación difícil o una secuencia de producción inaceptable. Optimice la salida aceptable por hoja, no los rectángulos en una pantalla.
Corte y espaciado
Mida la combinación real de máquina y material
La ranura láser es el material que se elimina a lo largo del recorrido del corte. Se ve afectado por la construcción y el grosor del material, el enfoque, la lente, la potencia, la velocidad, la condición del haz y la extracción. Un valor utilizado para un láser u otra hoja no debe insertarse en los planos de producción sin verificación.
Corte una forma de prueba calibrada en el laminado seleccionado, deje que el material se enfríe y luego mida la pieza terminada y la apertura con el equipo adecuado. Utilice el resultado para compensar dimensiones críticas y validar el espacio mínimo seguro entre piezas. Un corte estrecho puede soportar un anidamiento apretado, pero el espaciamiento también debe considerar el calor, el soporte de las láminas, el movimiento de piezas pequeñas, la calidad de los bordes y la remoción de la cama.
Del diseño a la cantidad de compra
Convertir el rendimiento planificado en un requisito de hoja
- Aprobar el material:Confirme la configuración del láser PMMA/acrílico, los colores de la cara/núcleo, el acabado, el espesor y las dimensiones de la hoja utilizable.
- Validar la pieza:Pruebe el texto más pequeño, la línea más estrecha, los agujeros, las esquinas y el corte exterior en el láser de CO2 previsto.
- Congele las reglas de diseño:Registre márgenes, espaciado, rotación, dirección de la fibra, orden de grabado y orden de corte.
- Calcule la cantidad anidada:compare orientaciones y utilice anidamiento CAD para formas mixtas o irregulares.
- Reserva de piezas no vendibles:agregue cupones de configuración, aprobación del primer artículo, muestras de inspección y muestras retenidas.
- Añadir el subsidio de producción acordado:basarlo en la complejidad del trabajo, los registros previos y el riesgo de calidad en lugar de un porcentaje automático.
- Redondear a hojas completas o unidades de embalaje:confirmar si se deben suministrar, retener o excluir el exceso de piezas aceptables.
Hojas requeridas= límite máximo [(piezas buenas requeridas + muestra fija/cantidad de repuesto) ÷ producción aceptable validada por hoja]
Riesgos de producción
Por qué el rendimiento real puede ser inferior al recuento de CAD
| Tamaño nominal de hoja utilizado como área utilizable | Mida la zona de trabajo real aprobada y deduzca las restricciones de los bordes, los accesorios y la máquina antes de anidar. |
| Kerf no compensado | Pruebe el laminado seleccionado y los ajustes, especialmente cuando las dimensiones del acabado, las ranuras o las piezas coincidentes son críticas. |
| Las piezas se mueven después del corte. | Revise la secuencia de corte, el vacío o el soporte de la cama, el espaciado, las pestañas cuando corresponda y si el grabado debe completarse primero. |
| El acabado direccional es mixto. | Bloquee todas las ilustraciones con la orientación cepillada o estampada aprobada antes de calcular la cantidad final. |
| Los datos variables no coinciden | Vincule la posición de anidación, el archivo de datos, el registro de inspección y el método de clasificación antes de procesar etiquetas serializadas. |
| No se permiten piezas de aprobación | Reserva de configuración, primer artículo, inspección y muestras retenidas por separado de la cantidad de piezas buenas del cliente. |
Lista de verificación de solicitudes de presupuesto
Información necesaria para obtener un rendimiento confiable o una cotización de piezas terminadas
- Material:producto laminado grabado con láser, colores de cara/núcleo, acabado y espesor.
- Formato de hoja:tamaño de hoja completa o corte requerido en blanco, además de restricciones de área utilizable.
- Dibujo terminado:dimensiones, tolerancia, agujeros, ranuras, radios, contornos especiales y requisitos de bordes.
- Obra de arte:texto fijo o variable, tamaño mínimo de caracteres, ancho de línea, requisitos de código de barras o QR.
- Dirección:si la superficie, el texto o la instalación requieren una orientación.
- Montaje:respaldo adhesivo, agujeros, tornillos, remaches u otro sistema.
- Cantidad:Requería buenas piezas, cantidad de repuesto, aprobación de muestras y unidades de embalaje.
- Alcance de entrega:hojas completas, espacios en blanco cortados anidados o piezas terminadas completamente grabadas.
LYSHIRE puede analizar hojas completas, espacios en blanco cortados y piezas de identificación terminadas a través de suservicio de aplicaciones personalizadas.
Preguntas frecuentes
Preguntas frecuentes sobre el rendimiento del laminado grabado con láser
¿Se puede calcular el rendimiento de la hoja dividiendo el área de la hoja por el área de la pieza?
Este cálculo da sólo un límite superior teórico. El rendimiento real debe incluir dimensiones de la hoja utilizable, márgenes, espaciado, corte, geometría, orientación, zonas no utilizables y márgenes de producción.
¿Deberían rotarse todas las etiquetas para aumentar el recuento?
No. Se permite la rotación solo cuando la dirección del cepillado o patrón, el diseño, los orificios, el montaje, la instalación y las especificaciones del cliente lo permitan.
¿Qué valor de corte se debe utilizar para el laminado grabado con láser?
Utilice un valor medido a partir del laminado seleccionado en la máquina prevista con los ajustes de enfoque y corte aprobados. No asuma un corte universal para cada material, espesor o láser.
¿Cuánto espacio se requiere entre las etiquetas cortadas con láser?
Se debe validar el espaciado para el material, espesor, máquina, soporte, aporte de calor, tamaño de pieza y secuencia de corte. El anidamiento ajustado no debe comprometer la calidad de los bordes ni la estabilidad de la pieza.
¿Por qué la producción real puede ser menor que el conteo del software de anidamiento?
El recuento del software puede excluir cupones de configuración, muestras de inspección, restricciones de los bordes de las hojas, movimientos, rechazos dimensionales, defectos superficiales, errores de clasificación u otras pérdidas de producción.
¿Qué archivos se deben enviar para calcular el rendimiento de la etiqueta terminada?
Proporcione un dibujo acotado y una obra de arte vectorial junto con los requisitos de material, acabado, espesor, cantidad, tolerancia, dirección, datos variables, montaje y embalaje.
Revisión de diseño y cotización
Calcule la producción aceptable antes de pedir hojas completas
Envíe a LYSHIRE su dibujo terminado, obra de arte, estructura laminada, espesor, dirección de la superficie y cantidad requerida. Nuestro equipo puede revisar la ruta del material y proporcionar hojas completas, espacios en blanco cortados o piezas terminadas grabadas con láser para proyectos B2B calificados.
Contacto LYSHIREReferencias técnicas: tamaño de hoja oficial y especificaciones de materiales deMarca de fila LaserMaxyLáser Gravoply Gravotech; manejo de materiales y guía de corte desdetrotec. El rendimiento y los ajustes reales deben validarse con las especificaciones actuales del producto de LYSHIRE, la máquina del comprador y el archivo de trabajo aprobado.